
Sicher abheben dank CNC-Power
Wenn ein Propeller mit mehreren tausend Umdrehungen pro Minute rotiert, wirken enorme Kräfte auf jedes einzelne Blatt. Gleichzeitig entscheiden wenige Zehntelmillimeter über Aerodynamik, Schwingungsverhalten, Geräuschentwicklung und letztlich über die Zulassung in der Luftfahrt. Bei der Firma MT-Propeller in Straubing-Wallmühle entstehen solche Hochleistungspropeller – auf Maschinen von Reichenbacher Hamuel. Der Bericht ist in der HK 5/26 erschienen.
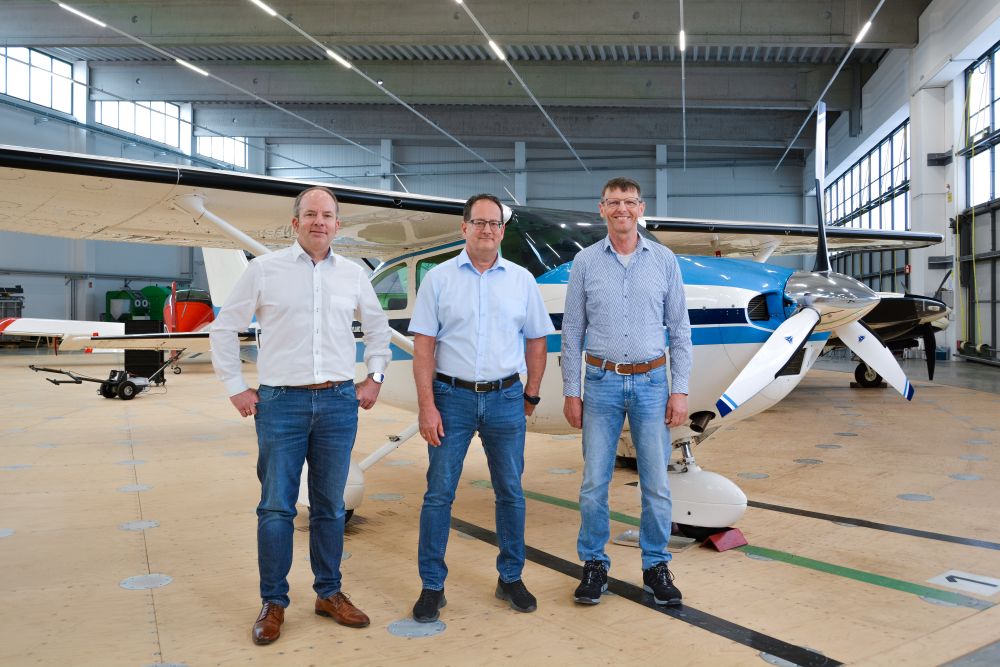
Das 1981 von Gerd Mühlbauer gegründete Unternehmen entwickelt und fertigt hochpräzise Propellersysteme aus sogenannten Natural Composites für Flugzeuge, Luftschiffe, Windkanäle und Spezialanwendungen. Mehr als 34.500 Propellersysteme mit rund 125.000 Blättern sind weltweit im Einsatz und haben inzwischen über 200 Millionen Flugstunden absolviert. Gefertigt wird auf kundenspezifischen CNC-Anlagen von Reichenbacher Hamuel – eine Partnerschaft, die seit mittlerweile 25 Jahren besteht.
„Wir waren 2001 auf der Suche nach einem Partner, der bereit war, unsere Ideen gemeinsam umzusetzen“, erinnert sich Frank Grum, verantwortlich für Design und Engineering bei MT-Propeller. Damals arbeitete das Unternehmen noch mit einer selbst entwickelten CNC-Lösung. Die Herausforderung bestand darin, bestehende Programme und Prozesse in eine moderne Fertigungsumgebung zu übertragen. Nicht jeder Maschinenbauer wollte diesen Weg mitgehen. Nur Reichenbacher sagte: „Wir machen das.“
Nach und nach etablierte sich ein kompletter Maschinenpark mit heute acht CNC-Bearbeitungszentren von Reichenbacher Hamuel. Alle Maschinen wurden konsequent an die spezifischen Anforderungen der Propellerfertigung angepasst – von individuellen Bedienmasken bis hin zu kompakten Lösungen für spezielle Bearbeitungsaufgaben wie beispielsweise die Bohrzentren.
Die Entwicklungsprozesse in der Fertigung spiegeln gleichzeitig auch die Weiterentwicklung der Propellersysteme wider. Standen anfangs Zwei- und Dreiblatt-Propeller im Fokus, dominieren heute laut Betriebsleiter Alois Kermer 5-, 7- oder 11-Blatt-Systeme die Nachfrage. Ziel ist dabei immer, Geräuschemissionen zu reduzieren, Wirkungsgrade zu steigern und Gewicht einzusparen.
Mit den neueren „ECO-LT“- und „AMW“-Anlagen wurden Präzision, Prozessstabilität und Reproduzierbarkeit konsequent optimiert. Heute fertigt die Firma rund 9.000 Propellerblätter pro Jahr für unterschiedlichste Systeme. Mithilfe von Scannertechnik und digitalen Prüfprozessen unterliegt die Produktion dabei einer vollständigen Qualitätskontrolle. „Jedes Blatt wird überprüft, ob es innerhalb enger Vorgaben liegt“, so Kermer. Dieser Sicherheitsaspekt ist Voraussetzung für die Zulassung durch die europäische und amerikanische Luftfahrtbehörde.
Im Zentrum von allem steht ein Werkstoff, dessen Eigenschaften sich grundlegend von metallischen Materialien unterscheiden. Die Propellerblätter bestehen aus verleimten Holzstrukturen, kombiniert mit Harzsystemen sowie Glas- und Carbonfaserschichten. Diese Materialcharakteristik macht sich MT-Propeller zunutze. Im Gegensatz zu metallischen Propellern kombiniert dieser Naturverbundwerkstoff geringes Gewicht mit hoher Schwingungsdämpfung, was sich letztlich positiv auf die Geräuschentwicklung, Laufruhe und Belastung der Komponenten auswirkt.
Dabei werden hohe Anforderungen an die gesamte Materialauswahl und Prozessführung gestellt. Entscheidend für die Maßhaltigkeit ist unter anderem die Holzfeuchte. Bereits geringe Schwankungen können geometrische Veränderungen verursachen, die nicht tolerierbar wären. Deshalb werden Materiallagerung, Klimaführung und Verleimprozesse lückenlos überwacht und dokumentiert. Vor der Verarbeitung wird das Fichtenholz sogar mittels Computertomografie geprüft, um Harzeinschlüsse oder Materialfehler frühzeitig zu erkennen. Denn selbst kleinste Unregelmäßigkeiten können sich unter thermischer Belastung oder hohen Fliehkräften später optisch, funktional oder sicherheitsrelevant bemerkbar machen.
Die Geometrie moderner Propellerblätter zählt zu den anspruchsvollsten Bearbeitungsaufgaben im Bereich der Holz- und Compositebearbeitung. Unterschiedliche Profilstärken, variable Blattwinkel und komplexe Verwindungen erzeugen hochdynamische dreidimensionale Freiformflächen. Die Herausforderung in der Bearbeitung der verleimten Rohblöcke liegt dabei weniger in extrem komplexen Werkzeug- oder Bearbeitungsstrategien als vielmehr im kontrollierten Umgang mit diesem anisotropen Naturwerkstoff. Denn trotz der vergleichsweisen einfachen Arbeitsschritte sind reproduzierbare Genauigkeiten entscheidend. „Wir reden hier über Toleranzen im Bereich von zwei bis drei Zehnteln“, erklärt Kermer.
Trotz präziser CNC-Technik bleibt ein Teil der Fertigung klassische Handarbeit. Rund 70 Prozent der Schleifprozesse bei MT-Propeller erfolgen nach wie vor manuell. Der Grund dafür liegt im komplexen Schichtaufbau der Propellerblätter. Bereits minimale Abweichungen können aerodynamische Eigenschaften verändern oder spätere Oberflächenprobleme bei den zehntelmillimetergenauen Glasfaser-, Carbon- und Schutzschichten verursachen. „Die Mitarbeiter müssen also genau wissen, wie viel Material noch entfernt werden darf“, betont Kermer.
Rund 15 der insgesamt 200 Arbeitsplätze umfasst allein das Finish. Dort zeigt sich, warum das Unternehmen trotz Automatisierung explizit auf erfahrene Fachkräfte setzt. „Einen Qualitätsstandard zu erreichen, ist das eine. Diesen über Jahrzehnte dauerhaft zu halten, ist die eigentliche Herausforderung“, sagt Kermer nicht ohne Stolz. Für Reichenbacher Hamuel liegt die Besonderheit der Zusammenarbeit bis heute in der gemeinsamen Entwicklung individueller Lösungen. „Das sind keine Standardmaschinen“, betont Verkaufsleiter Florian Mauch. Viele Anlagen sind gemeinsam mit MT-Propeller speziell für deren Fertigungsprozesse konzipiert worden. Die ältesten Maschinen laufen bis heute – modernisiert durch Retrofit-Maßnahmen und neuer Steuerungstechnik.
„Die Mechanik der Reichenbacher-Maschinen ist unkaputtbar“, resümiert Grum. Dass Holz in High-End-Propellersystemen eingesetzt wird, habe anfangs nicht jeder nachvollziehen können. „Früher wurden wir belächelt“, erinnert er sich. „Heute sprechen alle über diese Natural-Composite-Technologie und deren Vorteile.“ Es verwundert daher nicht, dass das Unternehmen aktuell 62 Servicezentren auf der ganzen Welt zertifiziert hat – unter anderem in den USA und Kanada.
Den Beitrag lesen Sie in der HK 5/26
Weitere Premium-Artikel
Aktuelle Ausgaben:
In der HK 5/26 erwarten Sie neben einer Vorschau auf die Sicam in Pordenone zahlreiche Reportagen und Interviews – unter anderem mit Hanna Hesse von Hesse Lignal, André Dorner und Frank Nolte von Blum sowie Gregor Riekena von Häfele. Außerdem lesen Sie alles über die Ergebnisse des „Expertengipfels Personal“, der in der Lehrfabrik in Löhne stattfand.
Überdies informiert Sie das Supplement „MDF&Co.“-Magazin 2026 über neueste Entwicklungen der Branche.
Die aktuelle HK-Ausgabe und die Supplements sind exklusiv für unsere Print-Abonnenten und deshalb online nicht verfügbar. Ältere Ausgaben finden Sie in der Rubrik E-Magazine.
Sicher abheben dank CNC-Power
Wenn ein Propeller mit mehreren tausend Umdrehungen pro Minute rotiert, wirken enorme Kräfte auf jedes einzelne Blatt. Gleichzeitig entscheiden wenige Zehntelmillimeter über Aerodynamik, Schwingungsverhalten, Geräuschentwicklung und letztlich über die Zulassung in der Luftfahrt. Bei der…
Weiterlesen ›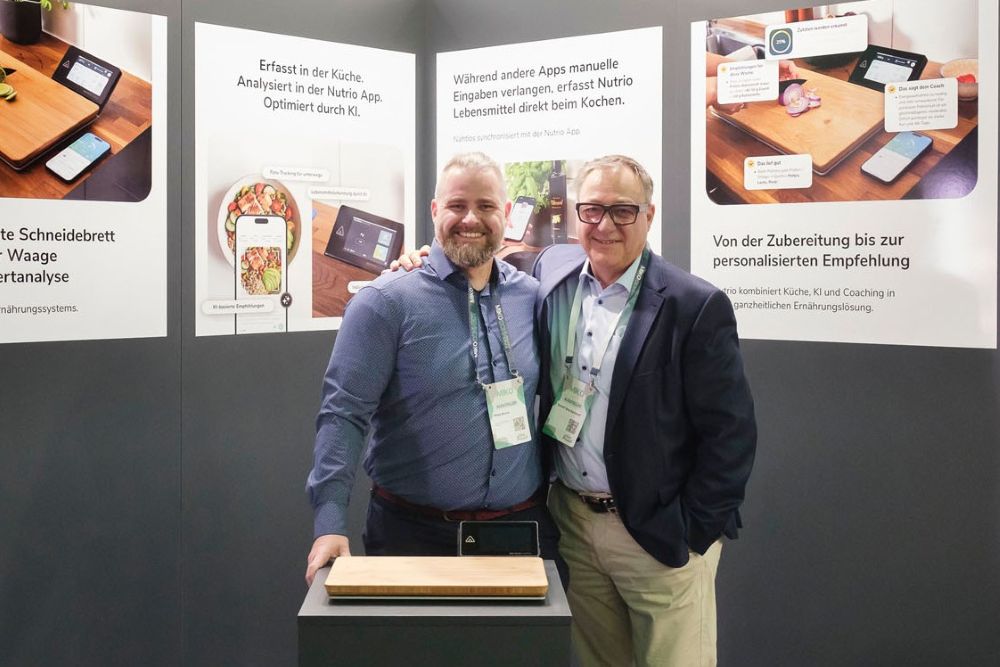
Die Küche als Gesundheitscoach
KI und Sensorik könnten künftig neue Funktionen in die Küche bringen – von der automatischen Ernährungserfassung bis hin zu personalisierten Rezepten und digitalen Services. Das Startup Aurora Nutrio verfügt bereits über eine marktreife Technologie und…
Weiterlesen ›
Kurs halten in bewegten Zeiten
„Made in Germany“ ist für viele Polstermöbelhersteller längst zu teuer geworden. Walter Knoll produziert weiterhin komplett in Deutschland – und behauptet sich damit erfolgreich. Die HK besuchte den Premium-Anbieter am Stammsitz in Herrenberg und wollte…
Weiterlesen ›